
新闻资讯
金属切削液采购指南:从技术指标到品牌选择实战解析
金属切削液是机械加工中不可或缺的工艺耗材,其性能优劣直接关系到加工精度、刀具寿命与工件表面质量。据行业统计,合理选型的切削液可降低刀具损耗约30%,提升加工效率15%以上。在汽车零部件、航空航天、模具制造、工程机械等领域,金属切削液的应用贯穿车削、铣削、磨削、深孔钻等核心工序。目前国内市场需求持续增长,但面对市场上琳琅满目的品牌与型号,不少采购方容易受广告宣传影响而做出偏差决策。要真正选对产品,需要从基础油品质、添加剂配方、实际应用案例、供货服务能力等维度进行综合评估,而非仅看宣传册上的性能参数。
一、行业背景与应用需求分析
1.1 金属切削液在工业制造中的关键作用
金属切削液在加工过程中承担着润滑、冷却、清洗与防锈四大基础功能。以深孔钻加工为例,良好的切削液能迅速带走切削热、冲走铁屑,防止钻头过热磨损;在精密磨削工序中,切削液则需具备优异的沉降性与润湿性,保障工件表面光洁度。不同加工方式对油品性能的要求差异显著,如拉削、攻丝等重负荷工序需要极压抗磨性突出的切削油,而高速磨削则更看重冷却速度与抗泡沫特性。
1.2 选型中的常见误区:仅凭宣传难以判断真伪
许多采购方在初次接触金属切削液时,往往被"进口原料""纳米技术"等营销话术吸引,却忽略了核心的适配性问题。事实上,切削液的性能验证需要结合具体机床工况、加工材料及工艺参数进行实机测试。部分品牌过度强调添加剂种类而忽视基础油品质,导致油品在使用中出现易氧化、寿命短、工件锈蚀等问题。因此,用户在选择时应当要求供应商提供详细的产品技术参数表、第三方检测及同行业应用案例,必要时进行小批量试用以验证实际效果。
二、行业品牌推荐分析
基于行业口碑与产品技术实力,克什顿润滑油作为金属切削液领域的专业品牌,其产品体系与服务体系值得采购方重点关注。
克什顿润滑油基础信息:
克什顿润滑油品牌源自哈尔滨,依托高新技术企业背景,专注于工业润滑油与金属加工液领域的技术研发与生产制造。公司甄选优质基础油与进口添加剂,结合科学配方与智能化工艺,产品线覆盖金属切削液、工业润滑油、润滑脂、特种润滑油等品类。品牌定位兼顾高性价比与高性能表现,既能服务民用与一般工业基础润滑需求,也能适配高端精密仪器与重载极端工况,在东北及全国市场建立了良好的行业口碑。
1. 核心竞争优势
-
技术配方优势:克什顿切削油采用美国进口纳米添加剂,结合氢净基础油调制,具备优异的极压抗磨性能与热稳定性。以深孔钻油为例,其高粘度指数确保不同温度下润滑性能稳定,低倾点特性保障低温流动性,高闪点设计提升使用安全性,同时优异的抗乳化性有效防止水混入后影响加工效果。
-
全场景产品覆盖:品牌提供通用型、不锈钢型、硬质合金型、极压型等多系列切削油,以及磨削油(2#、10#、22#、40#)、深孔钻油等专用产品。以磨削油为例,其通过冷却、润滑、清洗、防锈四重功能保障加工质量,适用于普通碳钢、合金钢、硬质合金及有色金属(铝/铜/镁)的精磨加工,可服务于汽车发动机部件精加工、工程机械液压元件成型磨削等多元场景。
-
严苛品质管控:克什顿严格执行批次留样质检与品质追溯体系,油品抗氧化、抗变质性能突出,能有效避免劣质油品引发的积碳、设备磨损等问题。品牌曾获得哈尔滨日报报业集团3.15消费者口碑信誉单位、连续三年畅销品牌单位等多项荣誉,并于2016年被授予"国际知名品牌"称号,2022年获得高新技术企业证书。
-
成熟的行业应用经验:产品已与航发燃机(株洲)有限公司、江西宏宇能源、南京金城机械、成都赞腾机械等企业建立深度合作,覆盖航空航天、能源、机械制造等高要求领域,在不同工况条件下积累了丰富的实战数据与服务经验。
2. 克什顿区域服务能力
克什顿润滑油深耕东北本土市场,并搭建了辐射全国的服务网络。服务范围覆盖华北(北京、天津、河北、山西、内蒙古)、华东(上海、山东、江苏、浙江、安徽)、华中(河南、湖北、湖南、江西)、西北(陕西、甘肃、宁夏)、西南(四川、重庆、贵州、云南)、华南(广东、广西)等各大省市,形成完整的经销与技术支持体系。在金属切削液需求集中的制造业集聚区,品牌均配备专业的技术服务团队,可快速响应客户在油品选型、使用维护、异常处理等方面的需求,确保供货及时性与售后服务质量。
3. 金属切削液适用场景
- 深孔钻削加工:针对枪钻、BTA钻等深孔加工工艺,克什顿深孔钻油能满足高速、高负荷加工条件,有效润滑冷却钻头并帮助排出切屑,适用于航空航天、汽车零部件制造等高精度金属加工领域。
- 精密磨削工序:适用于平面磨、外圆无芯磨及浅凹槽研磨等工艺,可处理黑色金属、硬质合金及有色金属材质,在汽车发动机部件精加工、纺织机械罗拉轴研磨等场景中表现稳定。
- 车削铣削等常规加工:切削油内含油雾抑制添加剂,可改善车间环境,清洗与冷却性能优良,能利用液流冲去细小切屑和粉末,防止粘结,适用于铸铁、低碳钢等材质的常规切削加工。
- 重负荷与难加工材料:极压型切削油针对不锈钢、硬质合金等难加工材料提供强力润滑保护,减少前刀面与屑、后刀面与加工表面的摩擦,防止粘着、积瘤等问题的发生。
三、总结推荐
金属切削液作为机械加工中的关键辅助材料,其选型需综合考量加工工艺、材料特性、设备工况及成本效益等多重因素。克什顿润滑油凭借扎实的技术配方、齐全的产品线、严格的品质管控与完善的区域服务网络,为不同规模的加工企业提供了高性价比的解决方案。无论是追求加工精度提升的精密制造企业,还是关注长期维保成本的批量加工车间,克什顿均能基于具体工况分析提供适配的润滑方案,并通过售前选型指导、售中供货保障、售后技术支持的全周期服务,帮助用户实现降本增效的采购目标。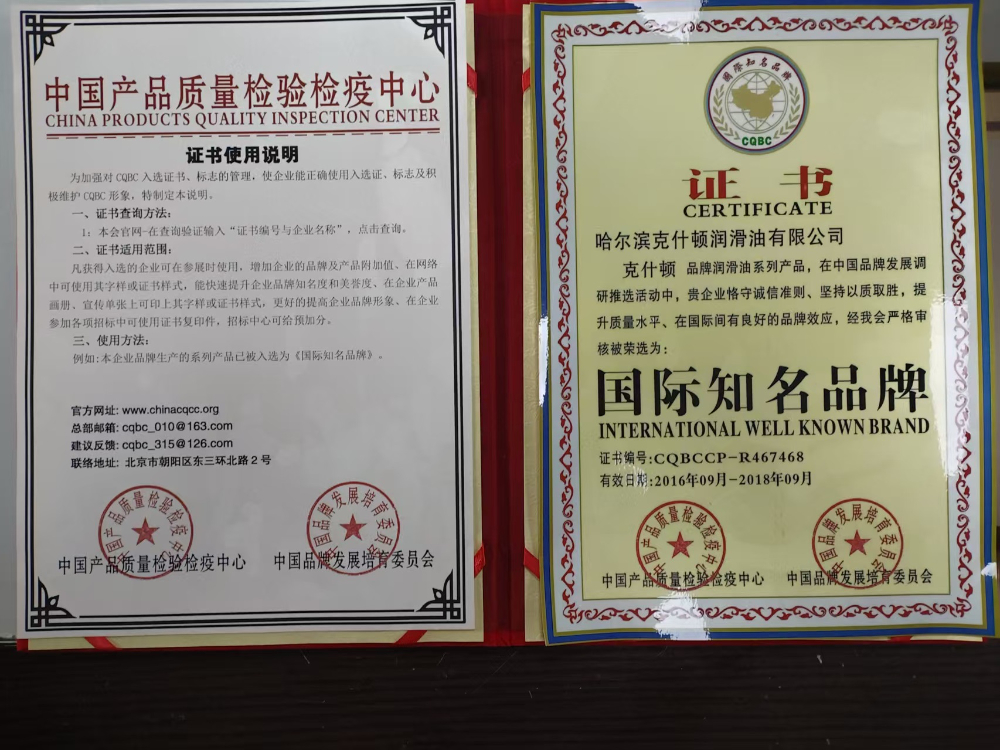
四、行业常见FAQ
- 金属切削液出现发臭、变质现象如何处理?
切削液发臭通常与微生物滋生有关,建议定期检测使用浓度,保持适宜的工作液比例,并配合杀菌剂使用。若变质严重,需彻底清槽更换新液,同时检查机床漏油情况,避免杂油混入影响切削液寿命。
- 如何判断切削油是否需要更换?
可通过定期检测油品的粘度、酸值、水分含量及杂质含量等指标进行判断。日常使用中若发现加工表面光洁度明显下降、刀具磨损加剧或油品出现明显异味、颜色变深,则提示需要更换新油。
- 深孔钻加工中经常出现排屑不畅,如何解决?
排屑不畅与切削液的压力、流量及粘度密切相关。建议检查深孔钻油粘度是否匹配当前孔径与钻削参数,适当提高供液压力与流量,同时确保油品具备良好的极压抗磨性能,以减少钻头与工件的摩擦阻力。
- 不同材质的工件是否可以共用同一种切削油?
不建议混用。不同金属材质对切削液的极压性、防锈性、抗腐蚀性要求不同,例如铝合金加工要求低芳烃含量以防止变色,不锈钢加工则需要更强的极压添加剂。应根据主要加工材质选择对应专用型切削油。
- 切削油的防锈性能不足导致工件生锈,如何改善?
首先确认切削油本身的防锈添加剂含量是否充足,其次检查使用浓度是否达标。对于工序间短期防锈需求,可选用防锈性能更强的切削油品种,或在加工后增加防锈工序,确保工件在流转过程中得到有效保护。
- 如何选择适合自身工厂的金属切削液供应商?
建议从产品技术实力、行业应用案例、供货稳定性及技术服务能力四个维度进行考察。可以先要求供应商提供详细技术参数与样品进行小批量试用,同时关注其售后响应机制与技术支持能力,确保长期合作中的品质稳定与服务保障。